Artykuł sponsorowany
Jak środowisko pracy i napęd wpływają na dobór zaworów nierdzewnych w automatyce
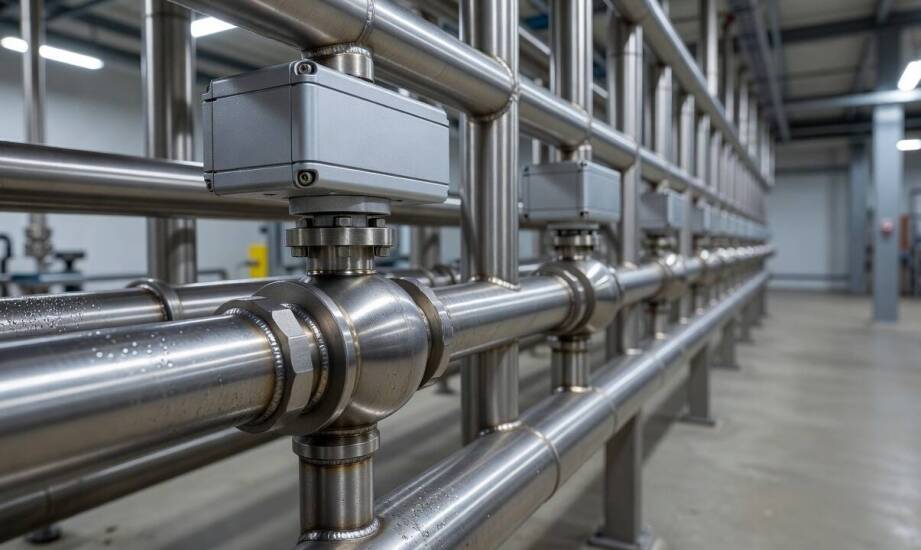
Zawór zamontowany na izolowanym stanowisku testowym zazwyczaj działa bez najmniejszego zarzutu, potwierdzając poprawność podstawowych założeń inżynierskich. Problem ujawnia się często dopiero po kilkunastu tygodniach ciągłej pracy w docelowej linii produkcyjnej. Wtedy na zewnętrznych elementach zaczynają pojawiać się ogniska korozji, mechanizm obrotowy stawia nienaturalny opór, a układ notuje postępujący spadek szczelności. Przyczyną takich awarii w zaawansowanej automatyce przemysłowej rzadko bywa prosta wada fabryczna samego komponentu. Znacznie częściej usterka wynika z braku precyzyjnego dopasowania materiału korpusu, rodzaju zastosowanych uszczelnień lub parametrów pracy napędu do rzeczywistych warunków środowiskowych panujących na hali. Skrajna wilgotność, obecność oparów chemicznych czy agresywna specyfika przepływającego medium szybko weryfikują teoretyczne, katalogowe parametry armatury.
Przeczytaj również: Jak sprawdzić czy Twój monitoring działa?
Jak środowisko determinuje wybór gatunku stali nierdzewnej?
Trwałość przemysłowej armatury odcinającej zależy od trzech odrębnych czynników: odporności metalowego korpusu, jakości wykończenia elementów wewnętrznych oraz elastyczności uszczelnień. Sam ogólny opis sugerujący brak podatności na rdzę nie daje gwarancji bezpiecznej pracy z konkretnymi płynami technologicznymi. Popularna i chętnie stosowana stal AISI 304 bardzo dobrze sprawdza się w łagodnych warunkach oraz przy przesyłaniu neutralnych mediów. W środowiskach wodnych stal klasy 304 toleruje maksymalnie około 200 ppm chlorków. Należy jednak pamiętać, że podane wartości odnoszą się do ściśle określonych roztworów i nie stanowią uniwersalnego progu bezpieczeństwa dla każdego rodzaju płynu przemysłowego. W instalacjach stale narażonych na wyższe stężenia soli, częste procesy mycia ciśnieniowego z użyciem silnych detergentów lub ciągłą kondensację oparów błyskawicznie rozwija się destrukcyjna korozja wżerowa oraz szczelinowa. Zjawisko to prowadzi ostatecznie do fizycznego osłabienia ścianek i rozszczelnienia układu.
Przeczytaj również: Jak wybrać dobre słuchawki?
Skutecznym rozwiązaniem dla najbardziej wymagających procesów produkcyjnych są stopy celowo wzbogacone o dodatki zwiększające pasywację powierzchniową. Stal AISI 316 dzięki zawartości od 2 do 2,5% molibdenu wytrzymuje w wodzie chlorowanej stężenia rzędu 1000 ppm chlorków. Obecność tego pierwiastka zauważalnie opóźnia degradację powłoki ochronnej metalu. Ten konkretny gatunek znacznie lepiej znosi długotrwały kontakt z kwasami organicznymi, solami oraz specyficznymi substancjami czyszczącymi, które są powszechnie wykorzystywane w przetwórstwie spożywczym. Prawidłowo wdrożone zawory nierdzewne wymagają również wnikliwej analizy materiałów elastycznych otaczających kulę. Standardowe gniazda wykonane z PTFE zapewniają wysoką kompatybilność chemiczną i stabilną odporność temperaturową dla obu wymienionych klas stali. Niestandardowe, wysoce agresywne warunki przetwórstwa chemicznego wymuszają jednak każdorazową weryfikację zachowania teflonu, aby zapobiec jego pęcznieniu lub twardnieniu.
Przeczytaj również: Jaką wybrać mysz do komputera?
Dlaczego rodzaj napędu zmienia wymagania montażowe?
Wdrożenie zewnętrznego siłownika pneumatycznego lub elektrycznego całkowicie zmienia mechanikę działania układu i narzuca projektantom nowe kryteria doboru. Automatyzacja przepływu nie ogranicza się wyłącznie do mechanicznego dopasowania gabarytów łącznika. Bezpieczna praca zautomatyzowanego elementu odcinającego wymaga odpowiedniego zapasu siły sterującej, która pokona wszystkie fizyczne opory. Moment obrotowy napędu powinien przekraczać wartość nominalną wymaganą przez zawór o współczynnik bezpieczeństwa 1,3. Taka założona z góry rezerwa mocy skutecznie kompensuje zwiększone tarcie. Większy opór pojawia się najczęściej przy bardzo rzadkim przełączaniu układu, pracy w obniżonych temperaturach lub po długim kontakcie elementów uszczelniających z gęstymi, lepkimi substancjami technologicznymi.
Wybór konkretnej technologii sterującej warunkuje jednocześnie docelową dynamikę przepływu na linii. Siłownik pneumatyczny wykonuje pełny ćwierćobrót w czasie od 0,5 do 3 sekund. Zbliżony rozmiarem i siłą napęd elektryczny potrzebuje na wykonanie dokładnie tego samego ruchu od 5 do 30 sekund. Szybsza reakcja mechanizmów napędzanych sprężonym powietrzem odgrywa decydującą rolę w zaawansowanych systemach bezpieczeństwa, gdzie zachodzi krytyczna konieczność awaryjnego odcięcia niebezpiecznego medium w ułamku sekundy. Przed ostatecznym osadzeniem komponentów na pracującej już maszynie trzeba dokładnie zweryfikować rodzaj dostępnych przyłączy, wybierając między gwintem a stabilniejszym kołnierzem montażowym. Kluczowe pozostaje także rygorystyczne sprawdzenie szczelności układu ciśnieniowego tuż po skręceniu elementów oraz zapewnienie obsłudze technicznej swobodnego dostępu serwisowego do portów zasilających siłowniki.
Prawidłowe funkcjonowanie zautomatyzowanej armatury odcinającej to wynik przemyślanego połączenia właściwości materiału konstrukcyjnego, dobranej dynamiki napędu i zrozumienia specyfiki konkretnego procesu produkcji. Opieranie strategicznych decyzji inżynieryjnych wyłącznie na skrótowej klasyfikacji gatunków stali często prowadzi do przedwczesnych uszkodzeń i generuje nieplanowane przestoje całych zakładów. W profesjonalnej praktyce inżynierskiej specjaliści z firmy Ea Kraków dopasowują poszczególne rozwiązania armatury dopiero po zebraniu pełnych danych o otoczeniu instalacji. Dokładne zbadanie stężenia chlorków w przesyłanej cieczy, dopasowanie chemiczne użytych uszczelnień teflonowych oraz uwzględnienie specyfiki przestrzeni montażowej pozwala zbudować niezawodny system zdolny do ciągłej pracy przez wiele tysięcy cykli roboczych.
Kategorie artykułów
Polecane artykuły

Wykorzystanie technologii multimedialnych w aranżacjach eventowych
W dzisiejszych czasach technologia odgrywa kluczową rolę w organizacji wydarzeń. Multimedia wzbogacają doświadczenia uczestników, sprawiając, że eventy stają się bardziej angażujące i niezapomniane. Dzięki nim możliwe jest tworzenie interaktywnych prezentacji, które przyciągają uwagę i utrzymują zai

Przedszkole Montessori: jak różnorodne metody pedagogiczne wspierają rozwój dziecka?
Przedszkole Montessori w Poznaniu wyróżnia się unikalnym podejściem do edukacji, które kładzie nacisk na samodzielność oraz indywidualny rozwój każdego dziecka. Minimalistyczna estetyka wnętrz oraz filozofia placówki wpływają na atmosferę sprzyjającą nauce i odkrywaniu świata przez maluchy. Warto pr